Artykuł sponsorowany
Jak zsynchronizować gięcie, spawanie i malowanie proszkowe w seryjnych detalach drucianych na Śląsku
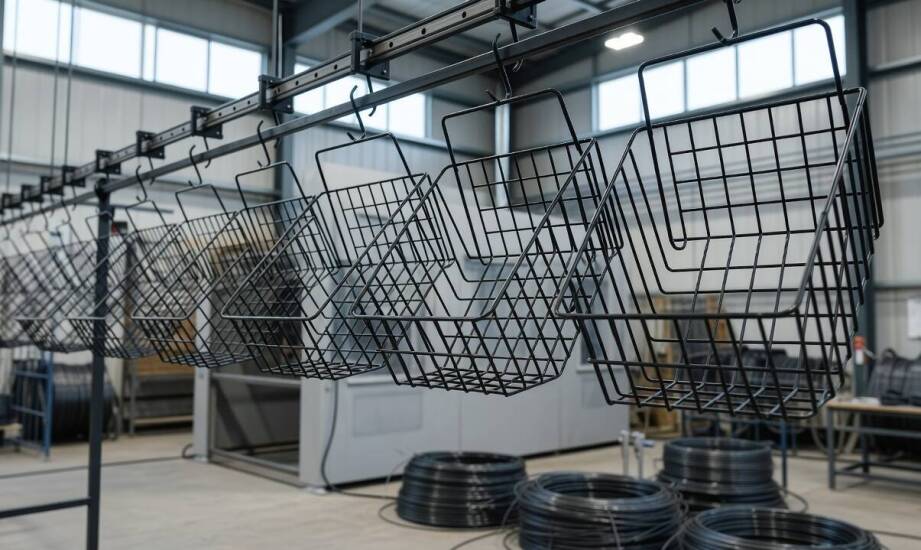
Wypuszczenie na rynek bezbłędnej partii seryjnych detali drucianych wymaga rygorystycznego powiązania operacji kształtowania z procesami wykończeniowymi. Opóźnione lub niewłaściwie zaplanowane przekazanie partii wyrobów do nałożenia powłoki zaburza płynność całego łańcucha dostaw. Brak synchronizacji między obróbką mechaniczną a wykończeniem powierzchni wymusza kosztowne poprawki spawalnicze już po nałożeniu lakieru. Przesunięcia terminów realizacji zleceń wynikają najczęściej z błędów popełnionych jeszcze przed uruchomieniem pierwszych maszyn CNC. Odbiorcy przemysłowi na Śląsku oczekują dostaw zgodnych z harmonogramem, co nie pozostawia marginesu na przestoje technologiczne. Precyzyjne ułożenie planu prac, obejmujące gięcie, spawanie drutu i odpowiednie przygotowanie surowego materiału, stanowi podstawę utrzymania ciągłości dostaw.
Przeczytaj również: Czy widzimy jakie noclegi są nam proponowane?
Weryfikacja dokumentacji przed obróbką plastyczną i spajaniem
Uruchomienie giętarek CNC wymaga wcześniejszego potwierdzenia kluczowych parametrów technicznych, które muszą być zbieżne z możliwościami linii lakierniczej. Tolerancje wymiarowe oraz rygorystyczna specyfikacja materiałowa decydują o bezproblemowym spasowaniu elementów po nałożeniu dodatkowej warstwy lakieru. Inżynierowie biorą pod uwagę fakt, że grubość powłoki proszkowej zmienia ostateczny obrys detalu. Zjawisko to ma krytyczne znaczenie przy projektowaniu gwintów, zawiasów czy sworzni, gdzie zbytnie pogrubienie blokuje ruchome mechanizmy. Konstruktorzy muszą wprost określić dokładny typ spoin w dokumentacji warsztatowej oraz wyznaczyć bezpieczne punkty podwieszenia elementów w komorze grzewczej.
Przeczytaj również: Warto wcześniej zamawiać noclegi
Zastosowanie zamkniętych profili lub gęste zgrzewanie punktowe blach mocno utrudnia równomierne dotarcie farby do wszystkich ukrytych zakamarków. Spoiny wymagają bezwzględnego usunięcia zgorzeliny, szlaki i drobnych odprysków przed etapem mechanicznego śrutowania. Zanieczyszczenia pozostawione w mikroszczelinach prowadzą do intensywnego gazowania metalu podczas sieciowania proszku w piecu w wysokich temperaturach. Proces ten skutkuje powstawaniem pęcherzy oraz kraterów, które osłabiają ochronę antykorozyjną i psują estetykę wyrobu. Zaprojektowane odpowiednio wcześnie chwytaki technologiczne lub precyzyjnie wycięte otwory montażowe pozwalają z kolei stabilnie zawiesić detal na transportowych trawersach. Brak takich punktów zmusza operatorów do improwizacji, co często prowadzi do uszkodzenia świeżej powłoki.
Przeczytaj również: Jakie usługi mają proponować na naszym noclegu?
Organizacja przepływu partii między etapami produkcji
Płynne przekazanie serii między stanowiskami obróbki a lakiernią opiera się na fizycznym separowaniu poszczególnych partii materiału. Detale opuszczające gniazda spawalnicze przechodzą weryfikację geometrii przed właściwym przygotowaniem do wykończenia. Proces ten obejmuje dokładne odtłuszczanie chemiczne oraz mechaniczne piaskowanie lub śrutowanie powierzchni. Utrzymanie rygorystycznej identyfikacji na tym etapie zapobiega mieszaniu elementów pochodzących z różnych zleceń i eliminuje ryzyko nałożenia niewłaściwej struktury czy koloru farby. Odpowiednie zarządzanie przestrzenią magazynową i strefami buforowymi przyspiesza przepływ towaru przez halę.
Planowanie logistyki uwzględnia również specyfikę regionalnych łańcuchów dostaw w przemyśle metalowym. Wykorzystanie zintegrowanych procesów wykończeniowych, obejmujących lakierowanie proszkowe w Częstochowie i sąsiadujących ośrodkach, ułatwia bezpośredni nadzór nad grubością nanoszonej farby. Skala zamówienia narzuca tu odpowiedni sposób sprawdzania detali. Wdrożenie kontroli wymiarowej każdej wyprodukowanej sztuki pozwala na natychmiastową korektę nastaw maszyn gnących w przypadku krótkich serii. Przy wielkoseryjnej produkcji standardem pozostaje weryfikacja wyrywkowa, realizowana ściśle według zapisanego w normach planu próbkowania. Dokumentacja jakościowa podąża wtedy za każdą paletą transportową. Zakład obróbki ATR-METAL opiera swoją wewnętrzną procedurę na eliminowaniu wadliwych egzemplarzy jeszcze przed ich ostatecznym chemicznym oczyszczeniem. Separacja braków na wczesnym etapie blokuje niepotrzebne generowanie dodatkowych kosztów na lakierni.
Włączenie wymogów nakładania powłok do początkowej fazy projektowania detali drucianych buduje fundament bezawaryjnej produkcji seryjnej. Wykończenie powierzchni nie funkcjonuje tu jako autonomiczny punkt na liście operacyjnej. Etap ten bezpośrednio determinuje reżim technologiczny dla wcześniejszego gięcia drutu oraz spawania poszczególnych podzespołów. Opracowanie spójnego harmonogramu, w którym obróbka mechaniczna metali i lakierowanie działają jako jeden przewidywalny organizm, wyraźnie redukuje całkowity wolumen odpadów poprodukcyjnych. Nadzorowana w ten sposób synchronizacja zabezpiecza budżet producenta i gwarantuje terminowość dostaw dla odbiorcy końcowego na wymagającym rynku B2B.
Kategorie artykułów
Polecane artykuły

Four Seasons Hotel w Chinach

Busy 9-osobowe – jakie udogodnienia oferują podczas długich tras?

Jak bezpiecznie serwować gorące napoje przy użyciu kubków jednorazowych?
